

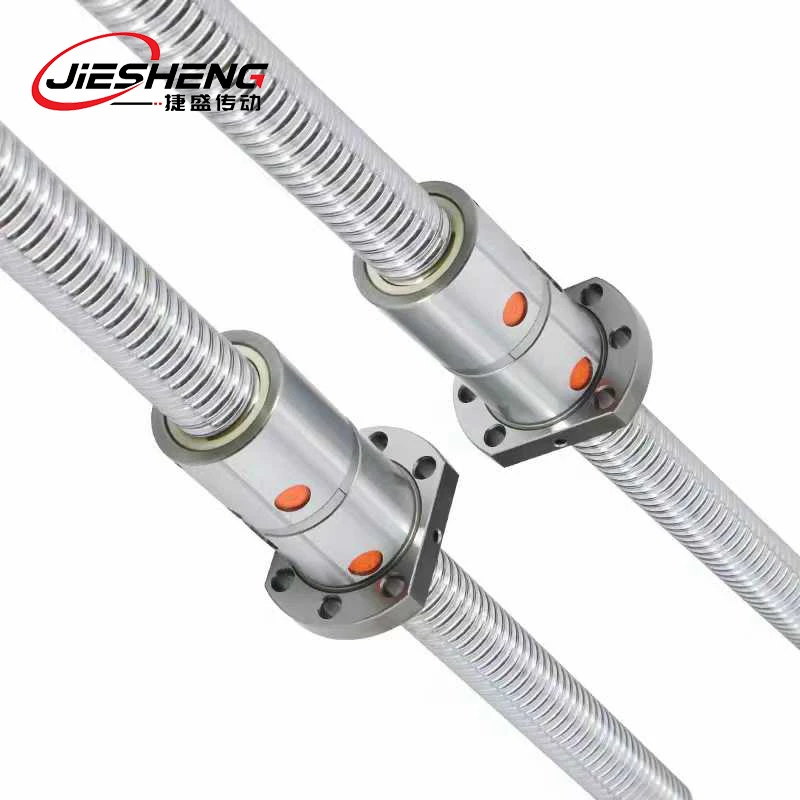
C3 ग्राउंड बॉल स्क्रू को माइक्रोन से कम रैखिक पोजिशनिंग सटीकता, उच्च गतिशील कठोरता और चिकनी टॉर्क प्रतिक्रिया के लिए इंजीनियर किया गया है। विशेष मशीनरी पर निरंतर थ्रेड ग्राइंडिंग के माध्यम से निर्मित, प्रत्येक स्क्रू सेट ISO/JIS क्लास 3 विनिर्देशों के तहत 0.008 मिमी प्रति 300 मिमी स्ट्रोक के भीतर मानक गतिशील यात्रा निकासी प्राप्त करता है। इकाइयाँ आपूर्ति किए गए मैकेनिकल इंजीनियरिंग चित्रों के अनुसार सीधे अनुरूपित अंत - जर्नल ज्यामिति और सत्यापित अक्षीय प्रीलोड की आपूर्ति करती हैं।
प्रमुख विशेषताऐं
C3 लीड सहनशीलता:0.008 मिमी प्रति 300 मिमी के भीतर स्ट्रोक सटीकता बनाए रखता है।
ग्राउंड रेसवेज़:गति घर्षण और ऑपरेटिंग थर्मल विस्तार को कम करने के लिए थ्रेड प्रोफाइल रा 0.16 माइक्रोन तक समाप्त हो गए।
प्रतिक्रिया दमन:प्रीलोडेड स्टील बॉल कॉन्फ़िगरेशन तेजी से उलटने वाले चक्रों के तहत क्लीयरेंस के बिना दांतों के निरंतर संपर्क को सुरक्षित रखता है।
क्रोम-मोली मिश्र धातु इस्पात:58-62 एचआरसी तक कठोर शाफ्ट विस्तारित ड्यूटी चक्रों पर ज्यामितीय पिच स्थिरता बनाए रखते हैं।
ड्राइंग-मिलानयुक्त जर्नल:शाफ्ट सिरों को ग्राहक रेडियल रनआउट, थ्रेड संरेखण और फिट स्पेक्स के अनुसार सख्ती से मशीनीकृत किया जाता है।
तकनीकी निर्देश
|
वस्तु |
मानक मान |
|
सटीकता ग्रेड |
जेआईएस सी3/आईएसओ क्लास 3 |
|
300 मिमी यात्रा त्रुटि (उदा300) |
0.008 मिमी |
|
दस्ता व्यास |
12 मिमी - 80 मिमी |
|
लीड चयन |
2 मिमी - 50 मिमी |
|
सतह का खुरदरापन |
रा 0.16 माइक्रोन |
|
कठोरता गहराई |
58-62 एचआरसी |
|
रेडियल रनआउट |
अधिकतम 0.005 मिमी |
उत्पाद कॉन्फ़िगरेशन
प्रीलोड बॉल्स के साथ सिंगल नट:कॉम्पैक्ट हाउसिंग के भीतर शून्य बैकलैश प्राप्त करने के लिए कस्टम {{0}सॉर्ट किए गए बॉल व्यास का उपयोग करता है।
आंतरिक स्पेसर के साथ डबल नट:भारी अक्षीय कठोरता बनाए रखने के लिए दो नट निकायों के बीच सटीक शिम स्पेसर का उपयोग करता है।
वाइपर रिटेंशन सिस्टम:भूलभुलैया सील और संपर्क वाइपर सील कणों के प्रवेश को रोकते हैं और रेसवे क्षेत्र के भीतर स्नेहक को बनाए रखते हैं।
सटीकता और लीड सहनशीलता
|
श्रेणी |
संचयी त्रुटि (e300) |
लीड वेरिएशन (V300) |
उतार-चढ़ाव (V2π) |
|
सी3 ग्राउंड |
0.008 मिमी |
0.006 मिमी |
0.003 मिमी |
|
C5 ग्राउंड |
0.018 मिमी |
0.014 मिमी |
0.008 मिमी |
प्रीलोड वर्गीकरण
|
कोड |
प्रकार |
बल अनुपात |
अनुप्रयोग फ़िट |
|
P0 |
कोई क्लीयरेंस नहीं |
क्लीयरेंस $\\le 0.005$ मिमी |
सामान्य मार्गदर्शन अक्ष |
|
P1 |
हल्का प्रीलोड |
2% - 3% गतिशील भार |
मापने के उपकरण |
|
P2 |
मध्यम प्रीलोड |
5% - 8% गतिशील भार |
मिलिंग मशीन फ़ीड ड्राइव |
आयाम एवं चयन
|
नमूना |
दस्ता व्यास (मिमी) |
लीड (मिमी) |
बॉल दीया (मिमी) |
नट व्यास (मिमी) |
गतिशील भार (kN) |
स्थैतिक भार (kN) |
|
1605-C3 |
16 |
5 |
3.175 |
28 |
13.8 |
30.5 |
|
2005-C3 |
20 |
5 |
3.175 |
36 |
17.2 |
42.1 |
|
2510-C3 |
25 |
10 |
4.762 |
40 |
28.6 |
67.4 |
|
3210-C3 |
32 |
10 |
6.350 |
50 |
46.5 |
112.0 |
|
4010-C3 |
40 |
10 |
6.350 |
63 |
61.2 |
165.0 |
विनिर्माण प्रक्रिया
सामग्री निरीक्षण:
कच्चे इस्पात की छड़ों का रासायनिक सत्यापन और अल्ट्रासोनिक दोष स्कैनिंग।
रफ टर्निंग एवं एनीलिंग:
आंतरिक सामग्री तनाव को खत्म करने के लिए तनाव राहत थर्मल चक्र के बाद शाफ्ट ब्लैंक को मोड़ना।
प्रेरण सख्तीकरण:
समान 58-62 एचआरसी सतह प्रोफाइल प्राप्त करने के लिए केस की गहराई को सख्त करना।
जलवायु-नियंत्रित पीसना:
तापमान के अंदर मल्टी-{0}}पास सीएनसी थ्रेड ग्राइंडिंग-रेगुलेटेड क्लीन बे को 20 डिग्री ($\\pm$ 0.5 डिग्री) पर बनाए रखा जाता है।
जर्नल फ़िनिश ग्राइंडिंग:
0.003 मिमी के भीतर संकेंद्रितता सुनिश्चित करने के लिए असर वाली सीटों की फिनिशिंग।
संयोजन एवं सत्यापन:
शिपमेंट पैकेजिंग से पहले बॉल सॉर्टिंग, टॉर्क चेकिंग और लेजर लीड माप।
C3 ग्राउंड बॉल स्क्रू के अनुप्रयोग
मशीन टूल रैखिक ड्राइव:मिलिंग, टर्निंग और पीसने वाली मशीनरी पर रैखिक अक्षों को फिट करना।
परिशुद्धता मापने के चरण:ऑप्टिकल निरीक्षण इकाइयों के अंदर स्थितिगत स्थिरता प्रदान करता है।
सेमीकंडक्टर हैंडलिंग:क्लीनरूम वातावरण में चिकनी अक्ष स्थिति का समर्थन करता है।
लेजर काटने के उपकरण:वैकल्पिक दिशात्मक त्वरण के तहत निरंतर गति पथ बनाए रखता है।
गुणवत्ता आश्वासन तथ्य
लेजर माप के माध्यम से उत्पन्न पिच विचलन चार्ट भेजे गए उत्पादों के साथ आते हैं।
शाफ्ट और नट पर सीधे अंकित सीरियल नंबर कच्चे माल की गर्मी और असेंबली रिकॉर्ड का पता लगाते हैं।
थर्मल विस्तार भिन्नता को खत्म करने के लिए नियंत्रित वातावरण के अंदर मशीनिंग, पीसने और निरीक्षण प्रक्रियाएं होती हैं।
अनुकूलन विकल्प
जर्नल मशीनिंग:चरण व्यास, कीवे, लॉकनट धागे, और स्नैप {{0}रिंग ग्रूव्स आपूर्ति किए गए इंजीनियरिंग प्रिंट के अनुसार मशीनीकृत होते हैं।
सतही फ़िनिश:विशेष परिचालन स्थितियों के लिए ब्लैक ऑक्साइड उपचार, हार्ड क्रोम प्लेटिंग, या पतली घनी क्रोम प्लेटिंग।
विशिष्ट स्नेहन:उच्च तापमान वाले ग्रीस, क्लीनरूम {{1} अनुमोदित स्नेहक, या कस्टम तेलों का फैक्टरी अनुप्रयोग।
इंजीनियरिंग चित्र और कैटलॉग
मानकीकृत आयामों, सहनशीलता गाइडों तक पहुंचें, और इंजीनियरिंग एकीकरण के लिए सीधे मूल सीएडी ज्यामिति फ़ाइलों का अनुरोध करें।
तकनीकी विशिष्टता पत्रक (पीडीएफ) डाउनलोड करें
कस्टम मशीनिंग कोटेशन के लिए STEP ड्राइंग सबमिट करें
अक्सर पूछे जाने वाले प्रश्न
लोकप्रिय टैग: सी3 ग्राउंड बॉल स्क्रू, चीन सी3 ग्राउंड बॉल स्क्रू निर्माता, आपूर्तिकर्ता, कारखाने


